全国图文传真:0317-8033919
E-mail:hbpbpt@163.com
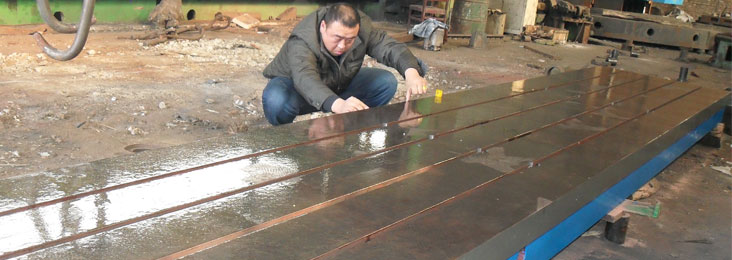
铸铁平板槽口以T型槽为主的设计需遵循国家标准并结合工业使用需求,核心规范集中在尺寸精度、结构布局、加工质量、承载安全四大维度。
铸铁平板结构布局设计规范:
1. 排布方式
常规布局:采用纵向、横向或十字交叉排布,交叉处需做倒角或圆弧处理,避免加工刀具崩角。
重型平台:可采用多排平行布局,满足大型工件的多点固定需求,提升整体承载稳定性。
2. 边缘距离
外侧T型槽距离平台边缘的距离需≥槽深的2倍,且不小于50mm,防止开槽过近导致铸铁平台边缘因应力集中出现崩裂或变形。
铸铁平板槽口尺寸与公差:
1. 槽宽与槽距
槽宽规格:常见为12mm、16mm、20mm、24mm、30mm等,需根据铸铁平台承载能力和配套T型螺栓规格(如M10、M12、M16等)匹配选择。
公差要求:槽宽公差控制在H8~H10级,确保与T型螺栓的顺畅配合;槽间距需均匀分布,相邻槽间距公差≤±0.5mm,同排槽的直线度误差≤0.1mm/m,避免夹具安装时出现平行度偏差。
2. 槽深与槽底结构
槽深要求:需保证T型螺栓头部完全嵌入槽内,通常槽深比螺栓头部高度大23mm(如M12螺栓头部高约10mm,槽深设计为1213mm)。
槽底设计:槽底需加工成圆弧过渡(半径R≥1mm),避免应力集中导致槽底开裂;槽内表面粗糙度需≤Ra3.2μm,无气孔、砂眼、粘砂等铸造缺陷,防止螺栓滑动受阻。
3. 侧面垂直度
T型槽两侧面与平台工作面的垂直度误差需≤0.05mm/100mm,确保压板与槽侧面紧密贴合,夹紧力均匀分布,避免局部过载导致槽体变形。
铸铁平板加工与质量要求:
加工顺序:T型槽需在平台完成时效处理、工作面精加工后进行铣削加工,避免先开槽再时效导致槽体变形。
去毛刺处理:加工后需对槽口边缘、槽内毛刺进行打磨,防止划伤T型螺栓或操作人员。
表面质量:槽内无铸造缺陷,工作面与T型槽衔接处平滑过渡,无台阶差,确保平台整体精度不受影响。
铸铁平板承载与安全设计:
载荷匹配:T型槽设计需与平台额定载荷对应,重型平台的T型槽需加厚槽壁、增大槽宽,防止夹紧或承重时槽体变形;单个T型槽的许用夹紧力需通过力学计算确定,严禁超载荷紧固。
配套件要求:必须使用与T型槽规格完全匹配的T型螺栓、压板、螺母,禁止使用非标螺栓或强行安装过大规格紧固件,避免挤压损坏槽壁。
