【点击排行】
【最新新闻】
全国咨询电话:0317-8290311
全国图文传真:0317-8033919
E-mail:hbpbpt@163.com
全国图文传真:0317-8033919
E-mail:hbpbpt@163.com
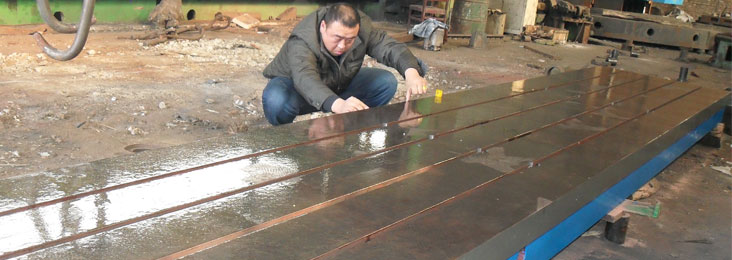
铸铁平台工作面多槽,怎样判断精度是否合格?
时间:2026-07-27 15:07:46 作者:泊头亚晟 点击:247次
铸铁平台工作面多槽精度需要从多个方面进行检验,包括表面状况、材质分析、尺寸精度、平面度、槽宽、槽深、槽的平行度等。 检验方法: 表面状况:观察平台表面应光滑平整,无明显的铸造缺陷,如气孔、砂眼、裂纹、缩松等。边缘应整齐,无毛刺、飞边,各部分的过渡应平稳自然。 材质分析:采用光谱分析或化学分析的方法,检测铸铁中碳、硅、锰、磷、硫等元素的含量,确保其符合相关标准规定。通常选用高强度、高耐磨性的灰铸铁或...
铸铁平台工作面多槽精度需要从多个方面进行检验,包括表面状况、材质分析、尺寸精度、平面度、槽宽、槽深、槽的平行度等。
检验方法:
表面状况:观察平台表面应光滑平整,无明显的铸造缺陷,如气孔、砂眼、裂纹、缩松等。边缘应整齐,无毛刺、飞边,各部分的过渡应平稳自然。
材质分析:采用光谱分析或化学分析的方法,检测铸铁中碳、硅、锰、磷、硫等元素的含量,确保其符合相关标准规定。通常选用高强度、高耐磨性的灰铸铁或球墨铸铁。
尺寸精度检验:使用卷尺、游标卡尺、千分尺等测量工具,对平台的长度、宽度、高度等基本尺寸进行测量,看其是否在设计要求的公差范围内。对于T型槽的尺寸,包括槽宽、槽深、槽间距等,也要进行细致测量,确保符合图纸规定。
平面度检验:常用的检验方法有水平仪法、光隙法、激光干涉仪法。水平仪法是将水平仪放置在平台的不同位置,通过读取水平仪的气泡偏移量来计算平面度误差;光隙法是将标准平板与被检验平台贴合,在光线照射下观察两者之间的缝隙;激光干涉仪法利用激光干涉仪的高精度测量特性,对平台表面进行扫描测量,可直接得出平面度误差值。
槽宽检验:使用塞规或千分尺对T型槽的宽度进行测量,测量点应均匀分布在槽的全长上,确保槽宽在规定的公差范围内。
槽深检验:用深度尺测量T型槽的深度,同样要在槽的不同位置进行测量,保证槽深符合要求。
槽的平行度检验:将平尺放在铸铁平台上,使平尺的侧面与T型槽的侧面贴合,然后用百分表测量平尺与槽侧面之间的间隙,以检验槽的平行度。
